钢压延加工中的无缝管生产 从圆管坯到毛管的切割工序
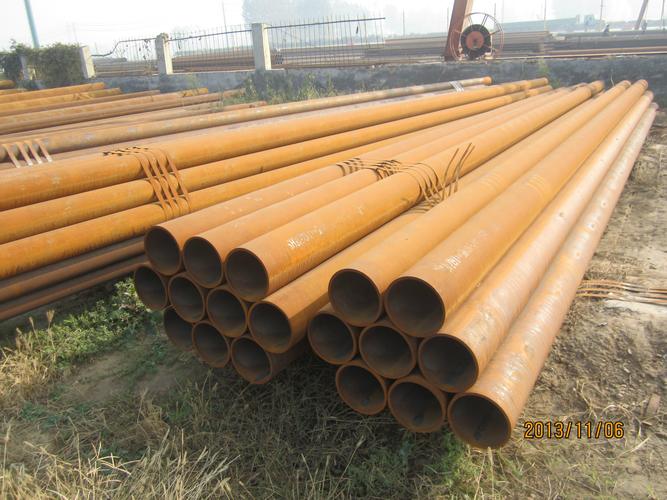
在钢压延加工领域,无缝管的生产是一个多工序衔接紧密的子行业。其中,轧制无缝管的首要环节并非直接轧制,而是从原料准备开始,这一准备过程深刻地依赖于钢压延加工的整体工艺逻辑。
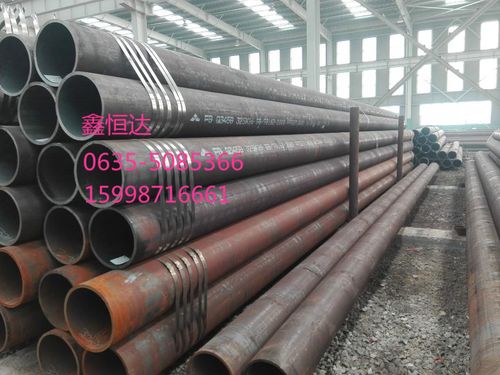
轧制无缝管的原料是圆管坯,通常为实心或带中心孔的合金或碳素钢坯。圆管坯在进入穿孔和轧制之前,必须经过一道关键的预处理工序:切割。切割的目的是将长尺圆管坯按轧制节奏和工艺要求分断,加工成长度约为1米多的定尺坯段(俗称“坯料”或“荒管坯”),以便后续加热、穿孔和连轧机的咬入与控制。
从钢压延加工的角度看,这一切割工序虽然相对简单,却直接制约着后续塑性加工的稳定性和成材率。钢压延加工本质上是通过轧制、挤压、拉拔等压力加工方式使金属产生塑性变形,获得所需形状、尺寸和性能的钢材产品。无缝管轧制属于钢压延加工中的管材轧制分支,其对坯料的长度精度、端面质量和表面缺陷控制都有明确要求。切割过长或过短会导致定尺合格率下降,端面毛刺或切口斜度则会影响穿孔顶头的对中和咬入稳定性。
现代无缝管生产线通常采用圆盘锯、带锯或砂轮切割机对圆管坯进行截断,部分高合金或大断面坯料也采用火焰切割后清理的方式。切割后的坯料长度多控制在约1.0至1.5米之间,具体尺寸取决于穿孔机、轧管机的工艺参数和产品规格。切割工序之后,坯料依次经过加热、定心(如有需要)、穿孔制成毛管(空心坯),再进入轧管机减壁延伸、定径和冷却等钢压延加工环节,最终获得无缝钢管成品。
由此可见,“圆管坯—切割成长度约1米的坯段—加热穿孔—热轧成形”构成了无缝管钢压延加工的典型工艺链条。切割虽属辅助性备料工序,但它是轧制节奏、设备负荷和产品精度的重要保障点,也是理解钢压延加工中“坯料准备—塑性成形”上下游关系的具体实践案例。
如若转载,请注明出处:http://www.sdzhongliansteel.com/product/48.html
更新时间:2026-10-31 21:28:35