钢压延加工 从钢坯到钢材的关键变形工序
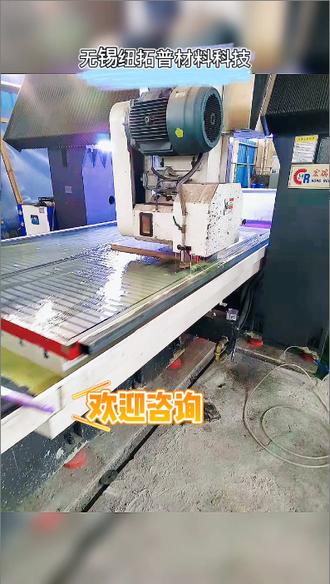
钢压延加工是钢铁产业链中承上启下的关键环节,指借助轧机的旋转轧辊对钢坯、钢锭等半成品施加压力,使其发生塑性变形,从而获得所需形状、尺寸和性能的钢材。按加工温度可分为热压延与冷压延两大类,按产品形态则涵盖板带、型材、管材、线材等多个品种,是连接炼钢与下游制造业的桥梁。
一、热压延:大宗钢材的主力工艺
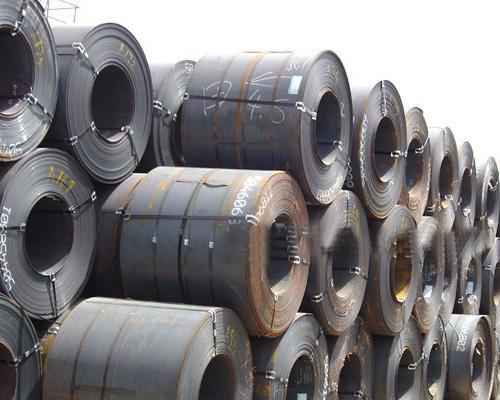
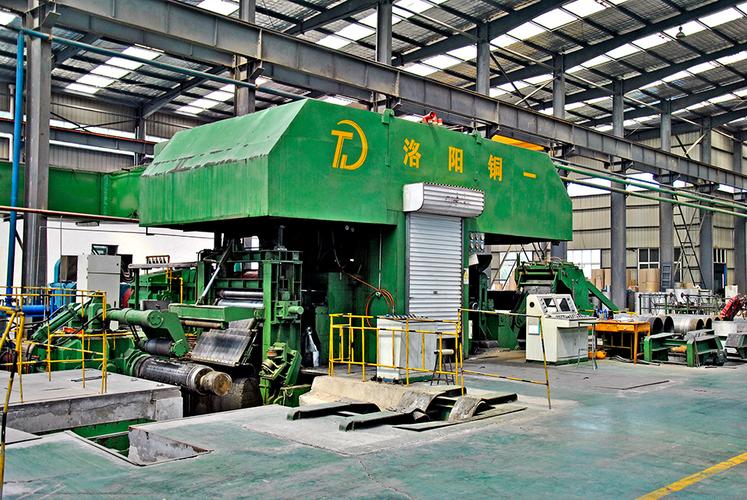
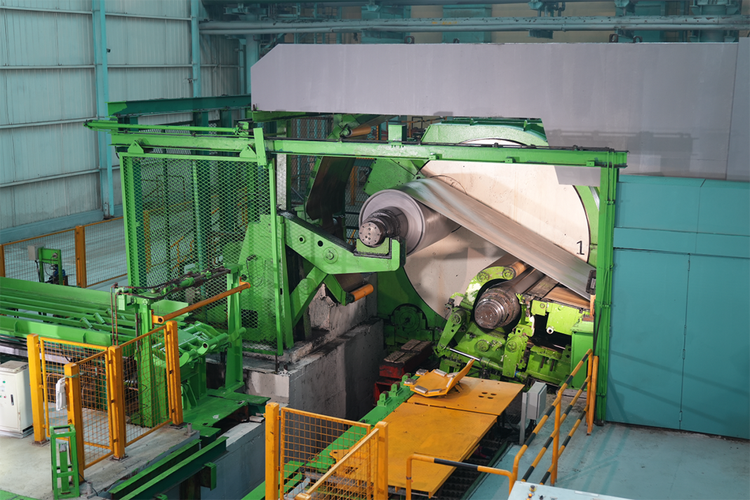
热压延在金属再结晶温度以上进行,典型始轧温度约1100–1250℃,终轧温度一般控制在800℃以上。高温下钢的变形抗力低、塑性好,因此单道次压下量大,适合大批量生产。工艺路线通常为:连铸坯加热→高压水除鳞→粗轧→精轧→层流冷却→卷取或冷床冷却。热轧带钢、热轧型钢、热轧盘条等产品广泛用于建筑、机械、汽车和船舶制造。热压延的优点是生产效率高、成本低,但表面质量和尺寸精度相对有限,且氧化铁皮需在后工序清除。
二、冷压延:高精度薄规格的必由之路
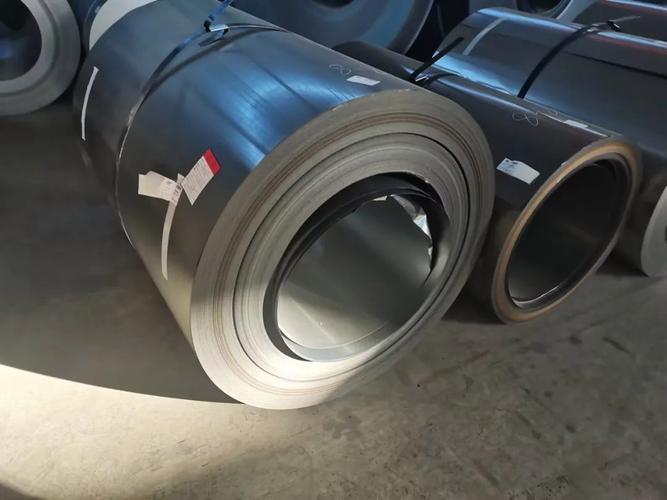
冷压延在室温下进行,多以热轧卷为原料,经酸洗除鳞后上冷连轧机组轧制,再经退火、平整、精整等工序交货。由于加工硬化,冷轧需在道次间安排中间退火以恢复塑性。冷压延产品具有表面光洁、厚度公差小、强度与硬度可调等优势,典型代表是冷轧薄板、冷轧带钢、电工钢及精密不锈钢带,广泛用于家电、汽车覆盖件、食品包装和电子元器件。冷轧的道次压下率一般单道次为20%–40%,总压下率可达80%以上,对轧机刚度和辊形控制要求更高。
三、核心工艺要素:温度、压下与板形控制
压延加工的质量取决于三大要素。其一是温度制度,直接影响变形抗力和组织演变,热轧中的终轧温度与卷取温度对晶粒度和力学性能起决定作用。其二是压下制度,即各道次压下量的分配,需兼顾咬入条件、电机能力和板形。其三是板形与厚度控制,现代轧机普遍采用液压AGC自动厚度控制、弯辊与窜辊技术以及轧制力数学模型,确保横向厚差和平直度达标。对冷轧而言,张力控制尤为关键。
四、产品谱系与下游流向
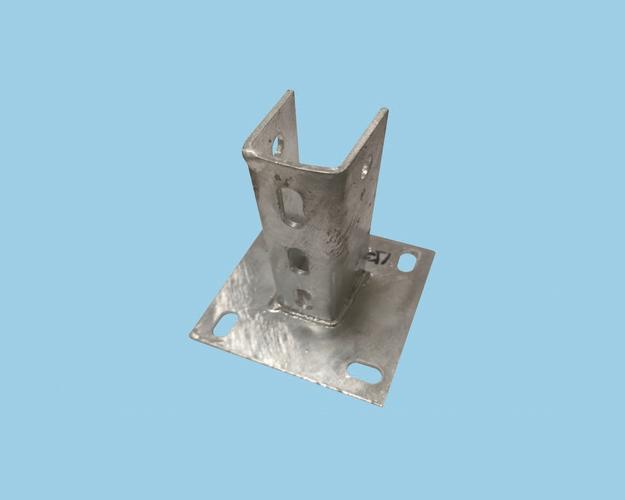
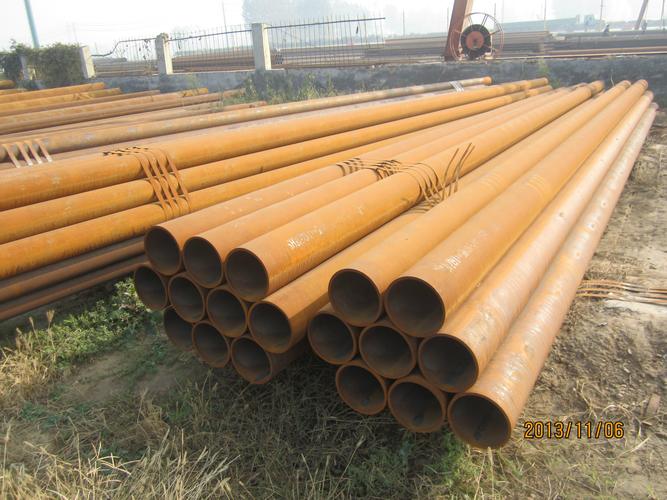
钢压延加工产品大致包括:板带材(热轧卷板、冷轧薄板、镀锌板、彩涂板)、型材(H型钢、角钢、槽钢、钢轨)、管材(无缝管经穿孔轧制,焊管以带钢为原料)、线材与棒材。其中板带材占比最高,是汽车、家电、建筑和集装箱行业的基础材料;型钢与棒线材主要服务于建筑结构和机械制造;管材则面向能源输送与流体工程。
五、发展趋势:控轧控冷与短流程减量
当前钢压延加工的技术进步集中在三个方向。一是控轧控冷(TMCP)技术的普及,通过未再结晶区轧制与加速冷却获得细晶组织,以成分与工艺替代部分合金元素,实现减量化。二是薄板坯连铸连轧与无头轧制,缩短流程、降低能耗。三是数字化与智能轧制,依托轧制过程仿真、板形闭环控制和设备预测性维护提升成材率。与此短流程电炉钢比例上升,对压延工序的柔性化和小批量切换能力提出更高要求。
钢压延加工是将钢铁材料转化为可用结构材料与功能材料的核心变形工序。其工艺水平直接决定钢材的尺寸精度、表面质量与力学性能,也深刻影响着下游制造业的成本与竞争力。
如若转载,请注明出处:http://www.sdzhongliansteel.com/product/38.html
更新时间:2026-10-31 06:22:08